Швы лодок ПВХ: термосклейка и проклейка
Надувная лодка из ПВХ держит форму за счёт давления воздуха, поэтому качество швов напрямую влияет на герметичность, устойчивость к ударам и срок службы. Даже небольшое вздутие или расхождение слоёв способно со временем пропустить воду внутрь корпуса.
Термосклейка, известная также как сварка ПВХ, основана на нагреве плёнки. Специализированный инструмент создаёт давление, а подогрев соединяет материал в цельный участок без отдельного клеевого слоя.
Проклейка использует специальный состав, совместимый с ПВХ. Поверхность обезжиривают, наносят клей и соединяют детали под давлением с последующей сушкой. Метод удобен для сложных узлов, наборных днищ и транцевых элементов.
Fincor — официальный поставщик надувных лодок Aqua-Storm в Казахстане и Центральной Азии. В ассортименте есть гребные, моторные, килевые и RIB-модели для рыбалки, охоты, отдыха и водных путешествий. Тип шва выбирают вместе с корпусом и условиями эксплуатации.
Как устроены соединения лодок из ПВХ
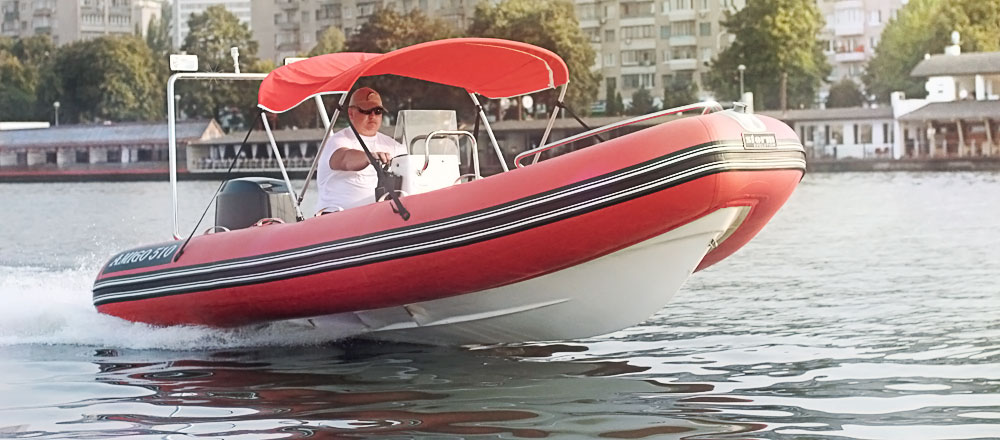
В корпусе есть продольные швы между боковыми частями и днищем, поперечные соединения вокруг бортов, а также зоны возле транца. В килевой лодке отдельного внимания требуют днищевое и килевое соединения, а в RIB — стыки баллонов, днища и транца. Каждый узел воспринимает собственное направление нагрузки.
Качественный шов сохраняет форму, переносит внутреннее давление и не раскрывается при изгибе. Слабое место возникает там, где меняется геометрия, нарушен технологический режим, остаётся пропуск или появляется отслоение края. Поэтому при выборе лодки полезно уточнять тип соединения именно у выбранной модели.
Термосклейка: процесс и особенности
При нагреве слои ПВХ переходят в подвижное состояние, после чего давление соединяет их в однородный шов. В зависимости от конструкции применяют ручную или автоматизированную сварку горячим воздухом, экструзионную сварку и другие технологии. Точные режимы задаются для конкретного материала.
Главное преимущество — стабильная герметичность без отдельного клеевого слоя и меньшая зависимость от ручной подготовки. Технология чувствительна к перегреву: плёнка может деформироваться или стать хрупкой, а при сильном нагреве выделяется хлорид водорода. Открытый огонь для ремонта неприемлем; нужен подходящий инструмент и инструкция производителя.
Проклейка: назначение и нюансы
Клеевое соединение создают с двух совместимых поверхностей: их очищают, обезжиривают, наносят клей и выдерживают под давлением. После полимеризации стык становится эластичным и водонепроницаемым. Скорость схватывания зависит от состава, температуры и толщины клеевого слоя.
Проклейка даёт гибкость при работе с пересекающимися деталями, накладками и усилениями; иногда её сочетают со сваркой на ответственных участках. Результат сильно зависит от чистоты, совместимости материалов и выдержки. Пыль, влага, масло или преждевременная нагрузка способны ухудшить сцепление.
Герметичность, прочность и долговечность
Правильно выполненные сварной и клеевой швы рассчитаны на водонепроницаемость. Разница проявляется в повторяемости технологии и соблюдении режимов: ровный шов без пропусков обычно служит дольше, чем стык с пузырями, расслоением или отслоившимся краем. Усиливающая шовная лента принимает нагрузку лучше основного полотна, но чрезмерный нагрев делает её уязвимой.
Сравнивать способы следует по готовому изделию, учитывая геометрию шва, назначение лодки и условия эксплуатации. Перед заказом полезно изучить фотографии и рекомендации производителя, а дополнительные сведения о комплектации сверить на внешнем каталоге. Для моторных, килевых и RIB-моделей особенно важно качество усиления днища и стыков баллонов.
Рекомендации по выбору и проверке швов
Практический выбор начинается с условий эксплуатации и требований к лодке, а затем переходит к проверке конкретного образца. Для регулярного выхода на открытую воду важнее предсказуемость герметизации.
- Уточняйте у изготовителя тип соединения, наличие усиления и допустимые условия ремонта.
- Осматривайте швы по всему периметру, включая перегибы, днище, киль, борт и стыки возле транца.
- Проверяйте отсутствие пропусков, вздутий, отслоений и неоднородного цвета.
- Учитывайте реальные нагрузки: давление, вес людей и снаряжения, удары, течение и волну.
- Для ремонта используйте только совместимые с ПВХ материалы и соблюдайте время выдержки.
- Серьёзное расхождение шва или повреждение днища поручите устранить специалисту.
После покупки сохраняйте руководство и периодически проверяйте соединения после выхода на берег, сильного ветра или транспортировки. Особое внимание уделяйте зонам, где сходятся баллоны и днище: там одновременно действуют давление, изгиб и контакт с водой.
Условия эксплуатации и ремонт
Солёная вода, ультрафиолет, перепады температур и контакт с топливом или маслом могут по-разному влиять на клеевой слой и сварной участок. ПВХ имеет ограниченный рабочий диапазон, а на морозе становится жёстче. Для хранения лодку очищают, полностью высушивают и расправляют без лишних изгибов.
Небольшое повреждение иногда устраняют совместимой ПВХ-тканью и специальным клеем. Заплату наносят на подготовленную поверхность, прижимают и выдерживают до полной полимеризации. Сварной ремонт в поле сложнее: ошибка температуры способна повредить не только деталь, но и соседний участок корпуса.
Что важно помнить при выборе лодки
Термосклейка обычно даёт однородное соединение с высокой предсказуемостью, а проклейка удобна для сложных узлов и эластичных комбинированных решений. Ни один способ не гарантирует идеальный результат без контроля температуры, подготовки поверхности и соблюдения технологии.
При выборе модели Aqua-Storm в ассортименте Fincor учитывайте тип корпуса, назначение и рекомендации производителя. Главное, что стоит запомнить: герметичность лодки определяется качеством конкретного шва, его усилением и правильной эксплуатацией, а не названием технологии.
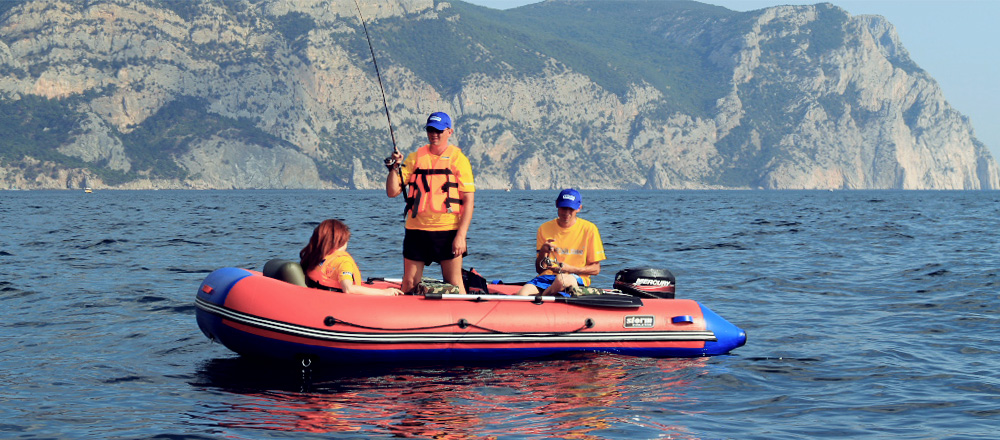
 Гребные лодки
не только не утратили актуальность, но и сохранили свою популярность среди любителей активного отдыха.
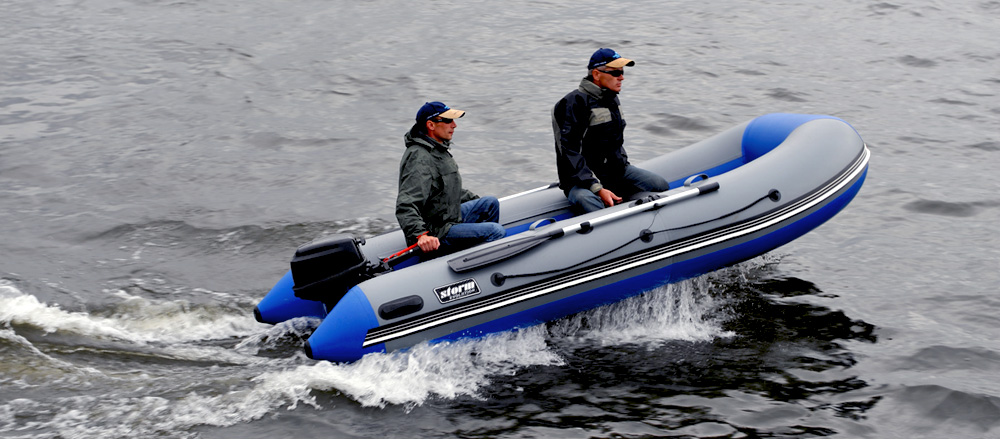
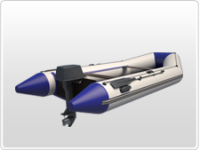 Моторная лодка
– это лучший выбор, не требующий больших вложений, для людей, которые ценят отдых на природе и увлечены охотой или рыбалкой.
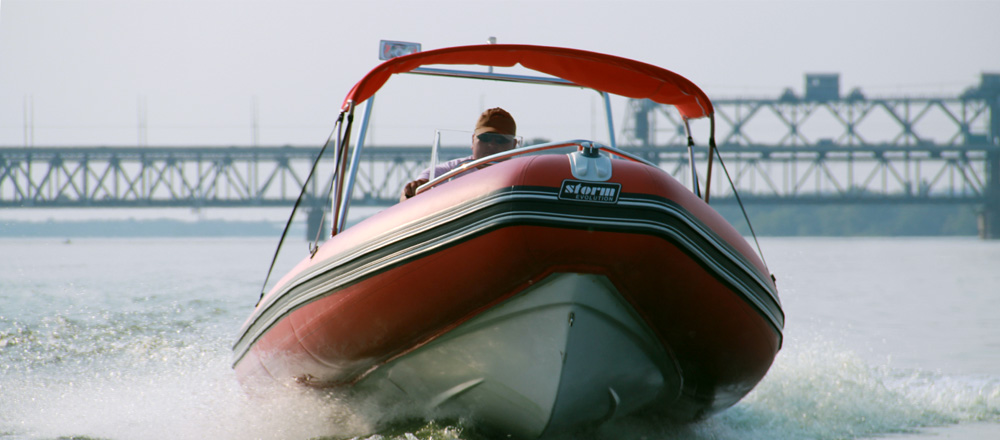
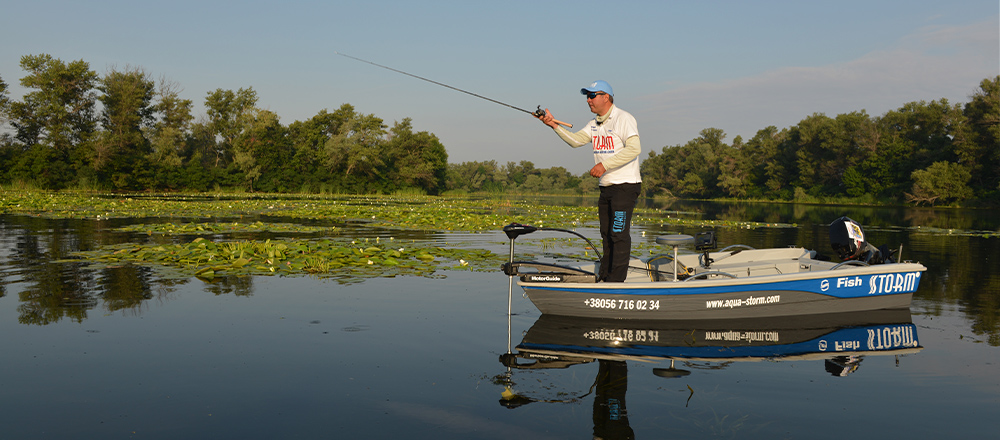
 Килевые лодки
- хорошо подходят для рыбалки на крупных озерах, реках. Они сильнее погружены в воду, а значит, более устойчивы.